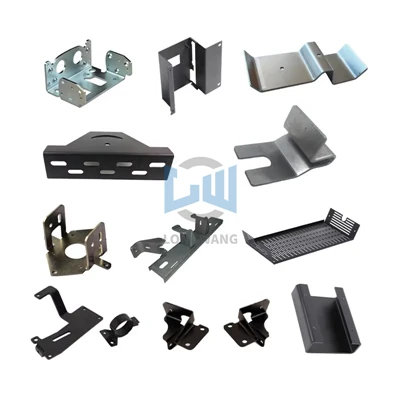
Materiallar va qayta ishlash asoslari
Materialning muvofiqligi: zanglamaydigan po'latdan yuqori qattiqlik va qattiqlik mavjud; haddan tashqari aşınma yoki moddiy zararni oldini olish uchun maxsus vositalar talab qilinadi.
Haroratni nazorat qilish: ishlov berish jarayonida issiqlik hosil bo'lishi materialning xususiyatlarini buzishi mumkin bo'lgan haddan tashqari issiqlik natijasida kelib chiqadigan deformatsiyaning oldini olish uchun haroratni nazorat qilishni talab qiladi.
Soqol va sovutish: ishqalanish issiqligini kamaytirish va asboblarni va ish qismlarini himoya qilish uchun tegishli moylash materiallari va sovutish suyuqliklaridan foydalaning.

Asosiy jarayonlar uchun asosiy operatsion nuqtalar
Bo'shatish / kesish: lazerli kesish murakkab konturlar uchun javob beradi, CNC zımbalama esa yuqori samaradorlikni ta'minlaydi; chizmadagi materiallar ro'yxatiga asoslanib, materiallardan foydalanishni hisoblash.
Bükme: Materialning qalinligidan kelib chiqqan holda yivning kengligini tanlang; "ichkaridan{0}}tashqariga, kichik{2}}to-katta" ketma-ketligiga rioya qiling va orqaga qaytish kompensatsiyasini hisoblang.
Birlashma / yig'ish: stressni muvozanatlash uchun payvand nuqtalarini nosimmetrik tarzda taqsimlang; yupqa choyshablar uchun (<1mm), reinforce self-clinching fastener installations with spot welding to prevent burn-through.
Yuzaki ishlov berish: Sovuq{0}}prokatlangan po'lat uchun elektrokaplamadan keyin purkagich qoplamasini qo'llang; zanglamaydigan po'latdan va alyuminiy uchun anodizatsiyadan foydalaning; yopishqoqlikni kuchaytirish uchun chang qoplamasidan oldin fosfatlashni qo'llang.
Qochish kerak bo'lgan tuzilmaviy dizayn tuzoqlari
Bükme chegaralari: Bükme radiusi material qalinligidan kattaroq yoki unga teng bo'lishini va minimal gardish balandligi asbob quvvatini qo'llash uchun etarli joyni ta'minlash uchun material qalinligidan 4 baravar katta yoki unga teng bo'lishiga ishonch hosil qiling.
Teshikning joylashishi: Bükme paytida cho'zilish natijasida yuzaga keladigan teshik deformatsiyasini oldini olish uchun teshik qirrasi va egilish chizig'i orasidagi material qalinligining 1,5 barobaridan kattaroq yoki teng masofani saqlang.
Oʻz-oʻzidan-Clinching mahkamlagichni joylashtirish: varaq chetida boʻrtib chiqishi yoki deformatsiyalanishining oldini olish uchun mahkamlagich boshining tashqi chetidan gardish chetigacha boʻlgan masofa 3 mm dan katta yoki unga teng boʻlishiga ishonch hosil qiling.